

2026年检修专题
您当前所在位置是:专题报道 > 2026年检修专题
三期中修 | 原料气预热器隔膜板顺利完成复位焊接
发布时间:2026-09-14 作者:聂恒亮
来源:机械修造部 分享到:
9月14日,三期双甲中修进入收官冲刺阶段,机械修造部抢抓工期、严把质量,顺利完成气化工段原料气预热器(E7501)封头隔膜板焊接复位任务。该关键节点顺利告捷,标志着本次中修气化工段核心设备全部完成检验与修复,为装置全面复工复产筑牢了坚实基础。
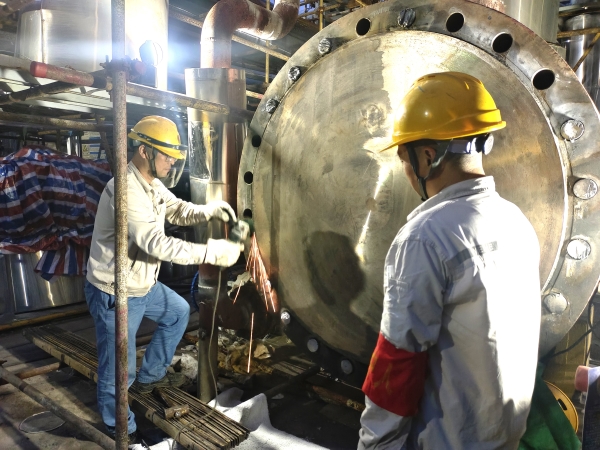
该预热器作为气化工段核心承压设备,设计最高温度422℃,设计压力6.02MPa,长期承受高温高压严苛工况。隔膜板与封头密封贴合精度与焊接质量,直接关系装置长周期安全运行。
隔膜板复位作业的最大难点,在于保证盖板与封头密封面贴合紧密、消除装配间隙。机械修造部检修人员主动攻关,创新加工工装:利用16#槽钢制作专用压紧支架,采用“米”字压紧法,对盖板实施多点、对称、均匀施压。最大限度缩小装配间隙,提升密封面贴合精度,降低局部应力,为后续焊接创造优良条件,真正以“小工装”破解“大难题”。
焊接过程中,作业人员严格执行特种设备焊接工艺,精准选用焊材,采取均匀分段对称焊接工艺,合理控制每段焊接时间间隔,实时管控层间温度,以均衡热输入抵消焊接应力、抑制焊接变形。此举有效保障焊缝致密性和密封可靠性,降低变形、裂纹等质量风险,确保设备在高温高压工况下长周期安全运行。从工装预制、压紧找正,到分段施焊、过程温控,每一道工序都严格落实质量管控,环环相扣、步步精准。
该预热器隔膜板焊接复位顺利完工,意味着这台关键设备完成全面“体检修复”,也吹响了本次中修气化工段收尾的冲锋号角。


 陕公网安备 61059002000005号