

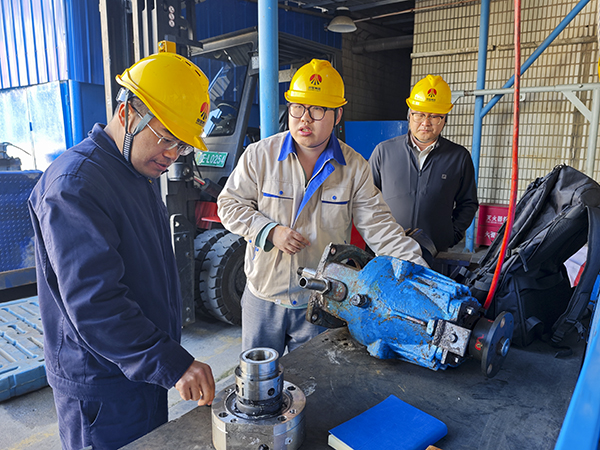
近日,合成车间在工程公司的积极配合下,顺利完成甲醇再生器给料泵机械密封专项升级改造,联动试车一次成功,各项运行参数平稳达标,密封系统密封良好,从根源上消除了有害介质“跑、冒、滴、漏”隐患。
甲醇再生器给料泵是合成车间低温甲醇洗工段的关键输送设备。低温甲醇对二氧化碳、硫化氢、硫氧化碳等酸性杂质有很强的溶解能力,能把前序变换气里的硫化物和多余二氧化碳彻底脱除,满足氨合成进气要求;吸收了杂质的富甲醇经减压、加热再生后还能继续循环使用,运行成本远低于传统水洗、铜洗工艺,是名副其实的节能环保“标兵”。该泵负责输送含硫化氢甲醇介质,机械密封可靠性直接关系到现场人员职业健康和厂区环保底线。
该泵原配单侧机械密封为三十年前的原厂设计,服役年限久,防护层级有限。随着公司安全环保标准不断提高,老式单端面密封已难以适配现在的长周期运行要求,哪怕微量跑冒滴漏,都是车间长期盯防的风险点。
为彻底根治这一隐患,车间将改造列为年度安全环保重点攻坚项目。车间技术员孙旭阳第一时间联系密封厂家技术人员进驻现场,与检修班长马顺邦共同完成工况实测、方案定制和安装校验。技术人员反复核对泵的压力、温度、振动等参数,结合硫化氢介质的腐蚀特性,最终确定将原单侧密封整体更换为双侧集装式机械密封——这种密封带隔离缓冲腔,即使主密封出现异常,副密封也能拦住介质,安全冗余大幅提高。工程公司在检修中严格执行作业票证和有毒介质防护措施,拆解、检修、回装每道工序均经旁站验收,把装配精度卡到设计值以内。
改造完工后,车间按规程组织空载和负荷联动试车,连续跟踪密封腔压力、温度和泄漏监测点。实测数据显示,设备运行平稳,无渗漏、无异常振动异响,试车一次性通过验收。
这次改造是车间对有害介质跑冒滴漏“零容忍”的一个缩影,也是渭化坚持安全与环保同抓共管、紧盯高危介质机泵等关键设备、持续排查短板、推进技术升级的有力实践。渭化在保障装置安全稳定运行的同时,持续夯实环保基础,统筹推进安全生产与绿色生产,全力守住安全生产红线和生态环保底线,主动履行社会责任,彰显国企担当,锚定企业安全绿色稳定生产目标不懈发力。


 陕公网安备 61059002000005号